技术博客/丝材工艺2026 年 10 月 18 日
0.05mm 细丝是怎么拉出来的:拉拔、退火与断丝控制
从 φ8mm 盘条到 0.05mm 细丝,直径缩小 160 倍。决定成败的不是最后一道模,而是中间退火、润滑与张力的一致性。
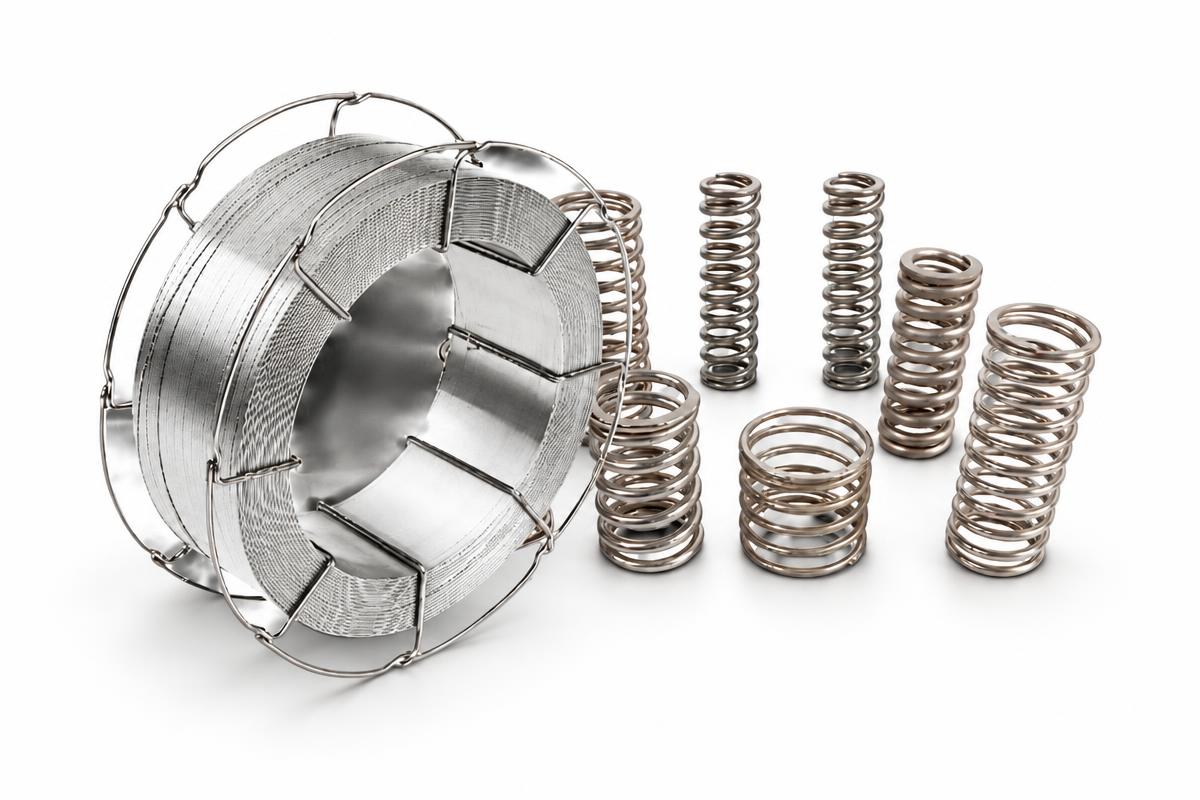
细丝是合金加工里最考验稳定性的品类之一。直径越小,表面缺陷与内部夹杂的相对影响越大——一根 0.05mm 丝上的一处微裂纹,足以让整批在绕簧或编织时断掉。
路线:连拉 + 中间退火 + 水箱拉丝
常规路线是先连拉(粗拉到 1.0mm 左右),再进水箱拉丝做到 0.05mm。每道次压缩率要控制,累积到一定程度必须中间退火消除加工硬化,否则丝会变脆、断在模子里。
润滑与模具
细丝阶段润滑膜厚度的均匀性直接决定表面质量;模具孔型、抛光与同心度决定了丝径公差。很多"拉不出来"的问题,最后查出来是皂粉浓度或模孔磨损。
断丝的三个常见原因
一是原料带入的夹杂与大颗粒;二是退火不足导致加工硬化累积;三是收放线张力波动造成局部颈缩。排查顺序应从原料与退火曲线入手,而不是先调拉丝速度。
交货时要关注什么
丝径公差、抗拉强度与延伸率、表面(有无划伤、竹节)、以及是否按炉批提供性能数据。用于弹簧或编织的细丝,还应确认圈径与残余扭转,避免下游成形时打结。
本文为材料与工艺的通用技术说明,引用标准均为公开标准号;具体牌号、规格与验收项目以双方确认的技术协议为准。